




Ursaachen a Behandlung vun onvollstänneger Duerchdréngung beim Schweessen?
1. Phänomen
Onvollstänneg Penetratioun ass de Phänomen, datt d'Wuerzel vun der Verbindung beim Schweessen net komplett geschmolz gëtt an eng Lück hannerléisst.
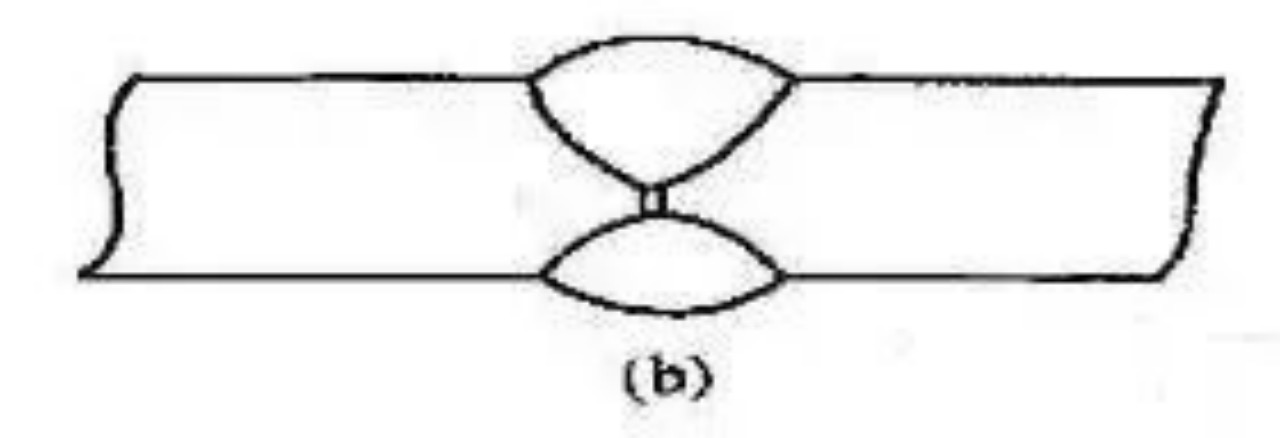
Eensäiteg Schweesswurzel ass net komplett duerchbrach

Duebelsäiteg Schweesswurzel ass net komplett duerchbrach
2. Geforen
Onvollstänneg Duerchdréngung reduzéiert déi mechanesch Eegeschafte vun der Verbindung. Gläichzäiteg verursaachen d'Kerb an d'Enn vun der onvollstänneger Duerchdréngung eng staark Spannungskonzentratioun, wat zu Rëss féiert.
3. Ursaachanalyse
(1) De Schweessstroum ass ze kleng oder d'Schweessgeschwindegkeet ass ze héich, wat zu enger flaacher Duerchdréngung féiert.
(2) De Wénkel vun der Nut ass ze kleng, d'stumpf Kant ass ze grouss, an d'Wuerzelspalt ass ze schmuel.
(3) E falschen Operatiounswénkel vun der Schweessstang féiert dozou, datt d'Schweessstang duerchbrécht, wouduerch d'Hëtztquell vum Bou sech op eng Säit verbreet oder ofwäicht, wat liicht zu engem onvollstännege Schmelzen op der anerer Säit féiere kann.
(4) D'Récksäit gëtt beim Duebelschweißen net grëndlech gebotzt, oder Oxiden, Schlak, etc. behënneren déi vollstänneg Verschmelzung tëscht de Metaller.
4. Präventiv Moossnamen
(1) Kontrolléiert d'Gréisst vun der Nut an de Montagespalt no de Spezifikatiounen, botzt d'Schweißwurzel grëndlech a gitt sécher, datt d'Wurzel duerchgeschweesst ass.
(2) Halt Iech un de Schweessprozess, wielt e vernünftege Schweessstroum, Schweesswénkel a Schweessgeschwindegkeet, a passt op d'Schmelze vum geschmoltenen Eisen un der Wuerzel op. Wann Dir eng exzentresch Elektrod benotzt, passt op d'Astellung vum Schweesswénkel op, sou datt de Bou an déi richteg Richtung leeft.
(3) Fir Materialien mat niddereger Legierung, déck a séier thermesch Leetfäegkeetsbasismaterialien, ass eng Virhëtzung virum Schweessen noutwendeg.
5. Behandlungsmethoden
Am Schweessqualitéitsstandard ass den onvollstännegen Duerchdringungsdefekt net beim zweiseitege Schweessen oder beim einfache Schweessen mat Réckplack erlaabt. Beim einfache Schweessen ouni Réckplack hänkt den erlaabten onvollstännegen Duerchdringungsdefekt vun der Wichtegkeet vun der Schweess of. Wichteg Schweesser däerfen net op enger Säit onvollstänneg Duerchdringung hunn. D'Lag vum Defekt soll op Basis vun de Resultater vun der Feelerdetektioun bestëmmt ginn, an d'Reparaturplaz soll bestëmmt ginn.
11. Ongefuséiert
1. Phänomen
Schmelzmangel bezitt sech op den Deel tëscht dem Schweißmetall an dem Basismetall oder tëscht dem Schweißmetall an dem Schweißmetall, deen net komplett geschmolz a kombinéiert ass. Et kann a Säitewandmangel, Zwëscheschichtmangel a Säitewandmangel ënnerdeelt ginn.
Keng Fusioun tëscht de Schichten
Ongefuséiert Wuerzelen
2. Geforen
De Manktem u Schmelz reduzéiert den effektiven Querschnitt vun der Gelenklagerlaascht a reduzéiert déi mechanesch Festigkeit.
3. Ursaachanalyse
(1) De Grond fir de Manktem u Schmelzung ass, datt d'Schweisslinnenergie oder d'Flamenergiequote ze kleng ass, dat heescht, de Schweissstroum ass ze kleng oder d'Schweissgeschwindegkeet ass ze séier, d'Pauzezäit vun der Schweissstang op béide Säite vun der Schweess ze kuerz ass oder de Schweessstangwénkel op eng Säit verzerrt ass, sou datt d'Basismaterial oder d'Zwëschschichtmetall net komplett geschmolz ass a vum Zousazmetall bedeckt ass.
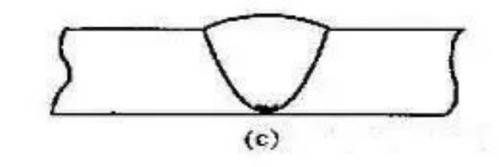
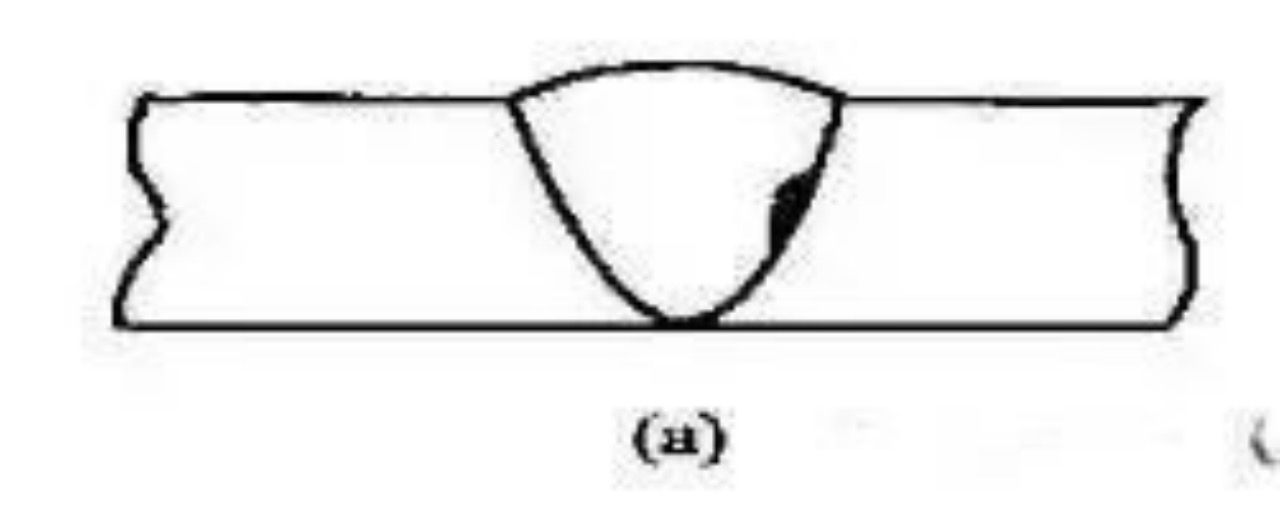
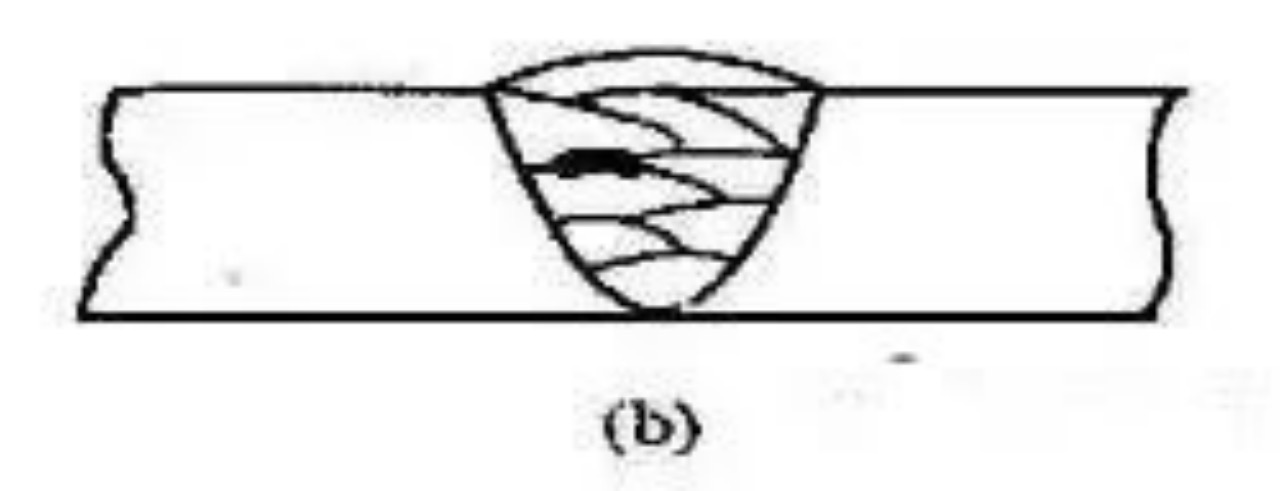
(2) Wann Oxiden oder ongereinegt Schlak an aner Dreck op der Nut vum Urmaterial oder der Uewerfläch vun der viregter Schweißnaht sinn, an d'Schweißtemperatur net héich genuch ass fir se ze schmëlzen a ze verbannen, kann et och zu enger onvollstänneger Schmelz kommen.
(3) D'Schweisstemperatur ass niddreg an d'Schweissgeschwindegkeet ass ze héich, wat dozou féiere kann, datt d'Schweiss um Ufank net schmëlzt.
4. Präventiv Moossnamen
(1) Wielt vernünfteg Schweessprozessparameter. De Wénkel an d'Geschwindegkeet vun der Schweessstang solle passend sinn. D'Schweessstang soll lues um Rand vun der Nut beweegt ginn a fir e bësse méi laang bleiwen, sou datt d'Hëtzt ausräicht fir d'Basismaterial an déi vireg Schicht vum Schweessmetall ze schmëlzen.
(2) Den Eisenoxid an der Nut vum Grondmaterial an d'Schlak an der Schweessnut solle gereinegt a gläichméisseg gemaach ginn.
(3) Wann d'Elektrod beim Schweessen exzentresch ass, soll de Wénkel ugepasst ginn, sou datt de Bou an déi richteg Richtung ass.
5. Behandlungsmethoden
Allgemeng sinn onvollstänneg Schmelzdefekter a Schweißnähten net erlaabt. Wann se optrieden, soll d'Lag vum Defekt op Basis vun de Resultater vun der Feelerdetektioun bestëmmt ginn an d'Reparaturpositioun soll bestëmmt ginn.
TAIZHOU YIKE MACHINERY CO., LTD ass zu Xiayangzhang, Daxi Town Wenling City, Zhejiang, China, no beim Taizhou Fluchhafen, Ningbo & Shanghai Häfen. Mir spezialiséieren eis op d'Produktioun vu verschiddenen Aarte vun Inverter. Schweessmaschinn mat héijer Qualitéit an engem gënschtege Präis.
Eis ISO9001-zertifizéiert Produktiounsanlag bitt eng konsequent Qualitéit, op déi Dir bei all Schrëtt ziele kënnt. Eis applikatiounsspezifesch Ingenieuren an engagéiert Fuerschungs- an Entwécklungsteams kënnen Léisunge fir optimal Leeschtung a Wäert upassen. Eis Firma huet vill Kraaft fir nei Produkter ze fuerschen an z'entwéckelen. SchweessmaschinnEis Produkter gi mat internationalen Technologiestandarden hiergestallt a mir hunnen an iwwer 20 Länner exportéiert, wéi Brasilien, Kolumbien, Mexiko, Spuenien, Polen a sou weider.
Mir begréissen häerzlech Clienten aus der ganzer Welt, fir eng laangfristeg & Win-Win Geschäftsbezéiung souwéi Frëndschaft mat eis opzebauen.